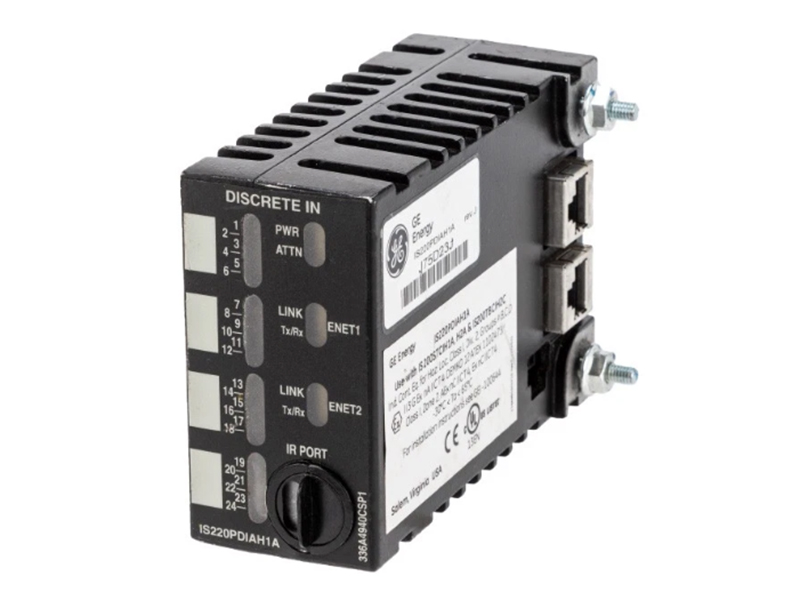
Pojedynczy punkt awarii w układzie sterowania turbiny powoduje katastrofalne w skutkach nieplanowane przestoje. Kiedy produkcja zostaje zatrzymana, obiekty tracą ogromne przychody na godzinę. Izolowanie usterek w złożonych architekturach Triple Modular Redundant (TMR) lub simplex stanowi ogromne wyzwanie dla zespołów konserwacyjnych. Trudność ta zwiększa się, gdy mamy do czynienia ze starzejącą się infrastrukturą, przestarzałymi komponentami i problemami operacyjnymi związanymi z migracją starszych systemów. Operatorzy instalacji potrzebują niezawodnych metod identyfikowania usterek sprzętowych, zanim spowodują one pełne wyłączenie systemu.
Ten przewodnik zapewnia dyrektorom ds. utrzymania ruchu i inżynierom automatykom ścisłe ramy diagnostyczne. Dowiesz się, jak rozpoznać wadę Moduł sterujący GE Mark VIe dokładnie. Omawiamy techniczne kompromisy w zakresie strategii wymiany, naprawy i zaopatrzenia. Postępując zgodnie z tymi procedurami, można zminimalizować przestoje, sprawdzić zgodność części i przywrócić pełny stan operacyjny sieci sterującej.
Kluczowe dania na wynos
Degradacja środowiska i naprężenia termiczne są głównymi czynnikami powodującymi awarie sprzętu w modułach sterujących, często poprzedzające katastrofalne awarie.
Dokładna izolacja usterek za pomocą ToolboxST i fizycznej diagnostyki LED zapobiega niepotrzebnym i kosztownym wymianom modułów.
Zgodność oprogramowania sprzętowego jest najważniejszym czynnikiem ryzyka podczas wymiany; niedopasowane wersje pakietu we/wy i sterownika uniemożliwią synchronizację systemu.
Strategia zaopatrzenia narzuca przestoje: ważenie nowych produktów OEM, certyfikowanych odnowionych i napraw na poziomie komponentów musi opierać się na natychmiastowej dostępności, warunkach gwarancji i zgodności z SIL (poziom nienaruszalności bezpieczeństwa).
Zaawansowane wyszukiwanie i weryfikacja: pozyskiwanie starszych części wymaga ścisłej weryfikacji numeru części (np. przedrostków IS200 i IS215), aby uniknąć podrabiania lub niezgodności sprzętu.
Spis treści
Dźwignia kolankowa
Moduł sterujący GE Mark VIe: Struktura i słabe punkty
Przegląd topologii systemu
Architektura Mark VIe opiera się na rozproszonej sieci sterującej zaprojektowanej do szybkiej komunikacji deterministycznej. Główne sterowniki wykonują kod aplikacji i zarządzają ogólną logiką procesu. Komunikują się z rozproszonymi pakietami we/wy za pośrednictwem sieci IONet. IONet to deterministyczna, pełnodupleksowa sieć Ethernet działająca z szybkością 100 Mb/s. Przemysłowe przełączniki IONet zarządzają ruchem danych pomiędzy sterownikami a modułami we/wy, zapewniając dostarczanie pakietów w ściśle określonych oknach czasowych. Pakiety wejść/wyjść montowane są bezpośrednio na listwach zaciskowych. Listwy zaciskowe łączą się z fizycznymi przyrządami terenowymi za pomocą standardowych bloków okablowania. Zrozumienie tego specyficznego przepływu danych jest niezbędne do odizolowania błędów komunikacyjnych od awarii sprzętu fizycznego. Jeśli sterownik nie widzi pakietu we/wy, przyczyną może być pakiet, przełącznik, kabel lub interfejs sieciowy sterownika.
Pakiet we/wy a tablica zaciskowa
Należy rozróżnić awarię aktywnej jednostki przetwarzającej i pasywnej jednostki końcowej. Pakiet we/wy (często oznaczony prefiksem IS220) zawiera mikroprocesory, przetworniki analogowo-cyfrowe i interfejsy sieciowe. Jest to aktywny komponent odpowiedzialny za digitalizację sygnałów terenowych i przesyłanie ich poprzez sieć IONet. Listwa zaciskowa (taka jak TREG lub TBCI) jest przede wszystkim pasywna. Zawiera listwy zaciskowe, bezpieczniki, tłumiki przepięć, a czasami pasywne elementy filtrujące. W przypadku awarii określonego kanału, usterka zwykle leży w aktywnym pakiecie we/wy. Jednakże przepalony bezpiecznik, uszkodzony warystor lub uszkodzona ścieżka miedziana na listwie zaciskowej mogą doskonale imitować awarię modułu we/wy. Wymiana pakietu aktywnego nie naprawi uszkodzonej płyty pasywnej. Inżynierowie terenowi muszą niezależnie przetestować listwę zaciskową przed oceną pakietu we/wy.
Ograniczenia redundancji
Systemy sterowania wykorzystują konfiguracje Simplex, Dual lub Triple Modular Redundant (TMR), w zależności od krytyczności procesu. Systemy Simplex nie mają redundancji. Awaria pojedynczego modułu powoduje natychmiastową utratę kontroli nad określonymi punktami we/wy, co prowadzi do lokalnego lub całkowitego wyłączenia procesu. Konfiguracje TMR wykorzystują trzy identyczne sterowniki i redundantne pakiety we/wy podłączone do wyspecjalizowanych listew zaciskowych TMR. TMR maskuje awarie poszczególnych modułów poprzez głosowanie na danych. Jeśli jeden pakiet dostarcza błędne dane, mechanizm głosowania oprogramowania w kontrolerze przegłosowuje go, korzystając z danych z pozostałych dwóch pakietów. Chociaż TMR zapobiega natychmiastowym przestojom, wymaga ścisłej dyscypliny konserwacyjnej. Pozostawienie uszkodzonego modułu w systemie TMR redukuje ten konkretny węzeł do stanu podwójnie redundantnego. Druga awaria w tym węźle spowoduje awarię kaskadową i wyłączenie turbiny. Operatorzy nie mogą traktować TMR jako wymówki do opóźnienia konserwacji.
Typowe przyczyny awarii modułu Mark VIe
Naprężenia termiczne i starzenie się komponentów
Ciepło przyspiesza degradację elementów elektronicznych szybciej niż jakikolwiek inny czynnik środowiskowy. Kondensatory elektrolityczne wewnątrz sekcji zasilania pakietu we/wy zawierają ciekły elektrolit, który odparowuje w ciągu 10–15 lat cyklu życia. Gdy elektrolit wysycha, zastępcza rezystancja szeregowa (ESR) znacznie wzrasta. Powoduje to tętnienia napięcia w wewnętrznych obwodach zasilania 5 V i 3,3 V. Gdy tętnienie przekracza tolerancję mikroprocesora, moduł uruchamia się ponownie lub blokuje. Złącza półprzewodnikowe również podlegają cyklom termicznym. Ciągłe rozszerzanie i kurczenie się powoduje mikropęknięcia w złączach lutowniczych BGA (Ball Grid Array) pod głównymi procesorami. Nieodpowiednie chłodzenie obudowy przyspiesza proces starzenia. Awarie HVAC w sterowni lub zatkane filtry wentylatorów w szafie bezpośrednio skracają żywotność sprzętu. Utrzymywanie temperatury szafy poniżej 35°C wykładniczo wydłuża żywotność modułu.
Anomalie zasilania
Wewnętrzna dystrybucja mocy modułu jest bardzo wrażliwa na zakłócenia zewnętrzne. Skoki napięcia spowodowane wahaniami sieci, ciężkimi rozruchami silników lub uderzeniami piorunów mogą ominąć zewnętrzne zabezpieczenia przeciwprzepięciowe i uderzyć w listwę zaciskową. Zwarcia doziemne w okablowaniu obiektowym mogą spowodować wprowadzenie wysokich prądów do wrażliwych wejść analogowych, powodując przepalenie barier izolacyjnych. Zła jakość zasilania, w tym zniekształcenia harmoniczne w głównych liniach zasilających 125 VDC lub 24 VDC, obciąża wewnętrzne przetworniki DC-DC zasilacza. Moduł sterujący GE Mark VIe . Z biegiem czasu anomalie te powodują degradację izolatorów optycznych i transformatorów w pakiecie. Gdy bariera izolacyjna ulegnie uszkodzeniu, moduł nie będzie już w stanie dokładnie odczytywać sygnałów pola i prawdopodobnie będzie generował trwałe alarmy diagnostyczne dotyczące napięć odniesienia.
Zanieczyszczenie środowiska
Szafy sterownicze pracują w trudnych warunkach przemysłowych. Przewodzący pył powstający podczas transportu węgla, produkcji cementu lub obróbki metalu może ominąć standardowe filtry szafkowe i osadzić się na odsłoniętych płytkach drukowanych. Wysoka wilgotność powoduje kondensację cząstek pyłu. Kiedy wilgoć miesza się z przewodzącym pyłem, powoduje zwarcia na stykach komponentów, co prowadzi do natychmiastowej awarii sprzętu. Jeszcze poważniejsze zagrożenie stanowią gazy korozyjne. Siarkowodór (H2S) w rafineriach i oczyszczalniach ścieków atakuje odsłonięte ślady miedzi i lutowie srebrne, tworząc nieprzewodzące wąsy siarczku miedzi. Producenci stosują powłokę konforemną (zwykle akrylową lub silikonową) w celu ochrony płyt. Jednakże cykle termiczne i narażenie chemiczne z czasem niszczą tę powłokę, przez co sprzęt jest podatny na atak atmosferyczny.
Oprogramowanie sprzętowe, błędy komunikacji IONet i burze sieciowe
Nie wszystkie awarie wiążą się z uszkodzonym sprzętem fizycznym. Utrata pakietów sieciowych może powodować sporadyczne wyłączanie modułu. Degradacja przełącznika IONet, na przykład awaria portu lub wyczerpanie się zasilania przełącznika, prowadzi do utraty ramek i błędów synchronizacji pomiędzy kontrolerem a pakietem we/wy. Uszkodzona pamięć flash w pakiecie we/wy uniemożliwia prawidłowe uruchomienie po wyłączeniu zasilania. Burze sieciowe mają miejsce, gdy nadmierny ruch rozgłoszeniowy lub multiemisji zalewa sieć IONet. Przeciąża to zdolność przetwarzania interfejsu sieciowego pakietu we/wy, powodując zerwanie połączenia. Anomalie cyberbezpieczeństwa, takie jak nieautoryzowane skanowanie sieci lub niewłaściwa konfiguracja protokołu IGMP snooping na przełącznikach, mogą również imitować awarie sprzętu fizycznego, powodując blokowanie modułu.
Ramy wyszukiwania usterek
Wykorzystanie ToolboxST do selekcji alarmów
ToolboxST to podstawowe oprogramowanie diagnostyczne dla systemu Mark VIe. W przypadku wystąpienia błędu natychmiast otwórz przeglądarkę alarmów. Należy rozróżnić „Alarm procesowy” od „Alarm diagnostyczny”. Alarm procesowy wskazuje, że przyrząd terenowy przekroczył zaprogramowany próg, np. wysoką temperaturę oleju smarowego. Alarm diagnostyczny wskazuje błąd wewnętrzny w samym sprzęcie sterującym. Przejdź do konkretnego pakietu we/wy na karcie Sprzęt. Kliknij dwukrotnie moduł, aby otworzyć Edytor właściwości i wyświetlić kartę Diagnostyka. Przejrzyj konkretne szesnastkowe kody usterek. ToolboxST określi, czy błąd dotyczy określonego kanału analogowego poza zakresem, awarii wewnętrznego zasilania, czy utraty komunikacji IONet. Nie zgaduj; niech oprogramowanie wskaże Ci dokładny podsystem.
Kontrola fizyczna i wskaźniki stanu LED
Kontrola fizyczna zapewnia natychmiastowe wskazówki na hali produkcyjnej. Każdy pakiet we/wy zawiera standardowe stany diod LED, które informują o jego bieżącym stanie. Przed podłączeniem jakichkolwiek laptopów obserwuj diody LED zasilania, pracy, awarii i stanu. Udokumentuj dokładne zachowanie diod LED przed odłączeniem zasilania od szafy.
Standardowe stany diagnostyczne diod LED
Wskaźnik LED
Państwo
Znaczenie / wymagane działanie
Zasilanie (zielony)
Solidny
Wewnętrzne zasilanie 5 V/3,3 V jest dobre. Żadne działanie nie jest potrzebne.
Zasilanie (zielony)
Wyłączony
Brak zasilania z listwy zaciskowej. Sprawdź bezpieczniki i dochodzące zasilanie DC.
Biegnij (zielony)
Solidny
Moduł aktywnie komunikuje się i wykonuje logikę.
Niepowodzenie (czerwony)
Solidny
Poważna awaria sprzętu lub błąd rozruchu. Wymień moduł.
Stan (pomarańczowy/czerwony)
Błyskowy
Niezgodność oprogramowania sprzętowego, stan nieskonfigurowany lub utrata IONet. Sprawdź ToolboxST.
Eliminacja zmiennych zewnętrznych
Problemy z okablowaniem zewnętrznym, zasilaniem i komunikacją mogą przypominać awarie modułu Mark VIe. Przed wymianą sprzętu technicy powinni sprawdzić napięcie zasilania, ciągłość bezpiecznika, okablowanie w miejscu instalacji, połączenia IONet i sygnały przyrządów. Systematyczne rozwiązywanie problemów pomaga zidentyfikować rzeczywistą usterkę, zapobiec niepotrzebnej wymianie modułów i skrócić przestoje.
Dokumentacja analizy przyczyn źródłowych (RCA).
Analiza przyczyn źródłowych (RCA) pomaga zidentyfikować powtarzające się awarie modułu Mark VIe i poprawić niezawodność systemu. Zespoły konserwacyjne powinny rejestrować dzienniki alarmów, dane trendów ToolboxST, wskaźniki LED, warunki pracy i szczegóły identyfikacyjne modułu. Kompletna dokumentacja pomaga w rozwiązywaniu problemów, planowaniu konserwacji i zapobieganiu awariom w przyszłości.
Strategie wymiany modułów Mark VIe
Pozyskiwanie nowych modułów OEM
Moduły OEM Mark VIe zapewniają gwarantowaną przez producenta jakość, gwarancję i zweryfikowane specyfikacje sprzętu. Jednakże dostępność części zamiennych i czas realizacji mogą się różnić, szczególnie w przypadku starszych systemów. Przed złożeniem zamówienia kupujący powinni potwierdzić numery części, wersje sprzętu, zgodność oprogramowania sprzętowego i harmonogramy dostaw.
Certyfikowane zakupy odnowionych i nadwyżek
Odnowione i nadwyżkowe moduły Mark VIe mogą zapewnić opłacalne opcje wymiany starszych systemów sterowania. Kupujący powinni sprawdzić dokładne numery części, wersje sprzętu, testy funkcjonalne, obsługę zabezpieczoną przed wyładowaniami elektrostatycznymi i zakres gwarancji. Dostawcy oferujący udokumentowane testy komunikacji IONet i procedury zarządzania jakością mogą pomóc w zmniejszeniu ryzyka związanego z kompatybilnością i niezawodnością.
Naprawy na poziomie komponentów
Naprawa na poziomie komponentu polega na wysłaniu uszkodzonego modułu do specjalistycznego laboratorium elektronicznego. Technicy rozwiązują problemy z płytą aż do poziomu mikrochipów, wymieniając zużyte kondensatory, uszkodzone przekaźniki i spalone ścieżki miedziane. Jest to wykonalne w przypadku systemów niekrytycznych lub w przypadku bardzo przestarzałych części, niedostępnych na rynku nadwyżkowym. Naprawa niesie jednak ryzyko powtarzających się awarii. Naprawienie jednej spalonej ścieżki nie rozwiązuje problemu degradacji termicznej pozostałych 15-letnich komponentów na tej samej płycie. Czasy realizacji napraw mogą również przekraczać limity przestojów krytycznych aplikacji procesowych, co sprawia, że jest to kiepski wybór w przypadku odzyskiwania awaryjnego.
Ryzyko awarii elementu wtórnego, zależne od wiedzy laboratorium.
Niekrytyczne wejścia/wyjścia, niezwykle rzadkie przestarzałe części, miejsca o ograniczonym budżecie.
Porównaj opcje wymiany: koszt, ryzyko i długotrwałe użytkowanie
Czas realizacji a koszty przestojów
Należy obliczyć ryzyko operacyjne związane z utrzymywaniem strategicznych części zamiennych na miejscu. Porównaj koszt utrzymywania zapasów z kosztem utraconej produkcji. Jeśli w wyniku awarii turbiny Twój zakład traci ogromne przychody na godzinę, oczekiwanie trzech dni na wysyłkę części zamiennej jest nie do przyjęcia ze względów finansowych. Poleganie na zamówieniach na czas jest zbyt ryzykowne dla krytycznych węzłów kontroli. Zidentyfikuj najbardziej wrażliwe moduły w swojej architekturze — w szczególności główne sterowniki, przełączniki IONet i krytyczne moduły wyzwalające — i przechowuj certyfikowane części zamienne na miejscu, w środowisku o kontrolowanym klimacie.
Bezpieczeństwo i zgodność (wymagania SIL)
Wymiana modułów w systemach ze stopniem SIL (poziom nienaruszalności bezpieczeństwa) wymaga ścisłej zgodności z przepisami. Systemy bezpieczeństwa opierają się na certyfikowanej odporności na awarie sprzętu i określonych danych dotyczących wskaźnika awaryjności. Nie można zastąpić modułu z certyfikatem SIL standardowym modułem procesowym, nawet jeśli wyglądają identycznie i mają podobne numery części. Część zamienna musi posiadać dokładnie te same certyfikaty bezpieczeństwa wydane przez agencje takie jak Exida lub TÜV. Niezachowanie tej zgodności unieważnia Twoje uzasadnienie bezpieczeństwa. Naraża to obiekt na surowe kary regulacyjne i niedopuszczalne ryzyko operacyjne. Przed instalacją zawsze sprawdzaj stopień SIL zastępczego sprzętu.
Eliminowanie problemów związanych ze starzeniem się produktów i planowanie migracji
Systemy sterowania przechodzą przez przewidywalne fazy cyklu życia: aktywne, aktywne-dojrzałe, koniec życia i przestarzałe. Poruszanie się po tych fazach wymaga proaktywnego planowania, a nie reaktywnego mieszania. Awaria pojedynczego modułu powinna wywołać audyt stanu cyklu życia całego systemu sterowania. Jeśli masz trudności ze znalezieniem zamiennika Moduł sterujący GE Mark VIe , problem będzie się pogłębiał w przyszłym roku wraz ze zmniejszaniem się globalnych nadwyżek zapasów. Wykorzystaj tę porażkę jako katalizator do długoterminowego planowania migracji. Modernizacja w zaplanowanych fazach zapobiega przyszłym wąskim gardłom w zaopatrzeniu i eliminuje stres związany z pozyskiwaniem przestarzałych części podczas awaryjnej przestoju.
Wniosek
Przeprowadź audyt bieżącego stanu zapasów kluczowych części zamiennych i zweryfikuj ich stan fizyczny oraz dokładne numery części.
Pobieraj i archiwizuj bieżące dzienniki diagnostyczne systemu i pliki konfiguracyjne ToolboxST na bezpiecznej inżynierskiej stacji roboczej.
Skonsultuj się z certyfikowanym specjalistą ds. systemów sterowania, aby ocenić sprzęt, który obecnie wyświetla sporadyczne alarmy diagnostyczne, zanim ulegnie całkowitej awarii.
Wdrożenie kwartalnego harmonogramu obrazowania termowizyjnego dla wszystkich szaf sterowniczych w celu wykrycia wczesnych oznak degradacji podzespołów.
Często zadawane pytania
P: Czy moduł sterujący GE Mark VIe można wymieniać podczas pracy turbiny?
O: Tak, ale tylko w architekturach Triple Modular Redundant (TMR). Należy przestrzegać ścisłych procedur izolacji oprogramowania i sprzętu. Wymiana modułu w architekturze Simplex podczas pracy powoduje natychmiastową utratę sygnałów sterujących i wyłączenie turbiny. Systemy Simplex wymagają kontrolowanego wyłączania.
P: Co oznacza czerwona dioda LED „FAIL” na zestawie we/wy?
Odp.: Stała czerwona dioda LED FAIL oznacza poważną awarię sprzętu lub zawieszenie sekwencji rozruchowej. Oznacza to, że lokalny mikroprocesor nie może wykonać swojego oprogramowania sprzętowego. Zwykle wymaga to całkowitej wymiany pakietu we/wy, ponieważ wewnętrzna logika uległa awarii.
P: Jak dopasować oprogramowanie sprzętowe do zamiennego modułu Mark VIe?
O: Musisz użyć ToolboxST. Po fizycznej instalacji modułu, powiąż jego nowy adres MAC z drzewem sprzętowym. ToolboxST wykryje niezgodność i poprosi o pobranie podstawowego oprogramowania sprzętowego i parametrów konfiguracyjnych bezpośrednio do nowego pakietu.
P: Jaka jest typowa żywotność modułu sterującego GE Mark VIe?
Odp.: W optymalnych warunkach środowiskowych moduły te wytrzymują od 10 do 15 lat. Jednakże wysokie temperatury szafy, słaba jakość zasilania i środowiska korozyjne mogą powodować degradację kondensatorów elektrolitycznych i powłok ochronnych, skracając żywotność do poniżej 7 lat.
P: Jak mogę zweryfikować autentyczność i kompatybilność odnowionego modułu Mark VIe?
Odp.: Sprawdź dokładne przedrostki numerów części. Przedrostek IS200 to goła płytka, natomiast IS215 to pełny zespół. Upewnij się, że wersja sprzętu jest zgodna z Twoim systemem. Kupuj wyłącznie od dostawców, którzy dostarczają raporty z testów obciążenia pod napięciem i obsługują części w środowiskach ściśle bezpiecznych przed wyładowaniami elektrostatycznymi.
P: Czy lepiej naprawić czy wymienić uszkodzony moduł Mark VIe?
Odp.: Wymiana na certyfikowaną, odnowioną lub nową jednostkę jest lepszym rozwiązaniem w przypadku krytycznych systemów, aby zminimalizować przestoje. Naprawa jest tańsza, ale zajmuje tygodnie i niesie ze sobą ryzyko awarii podzespołów wtórnych ze względu na ogólny wiek niewymienionych części na płycie.
P: Jak wykonać kopię zapasową konfiguracji przed wymianą modułu?
O: Otwórz ToolboxST i połącz się z głównym kontrolerem. Wykonaj pełne przesłanie systemu, aby pobrać aktywną konfigurację. Zapisz ten plik na bezpiecznej inżynieryjnej stacji roboczej z kopią zapasową. Dzięki temu masz pewność, że masz dokładne parametry bazowe gotowe do przekazania do nowego modułu.