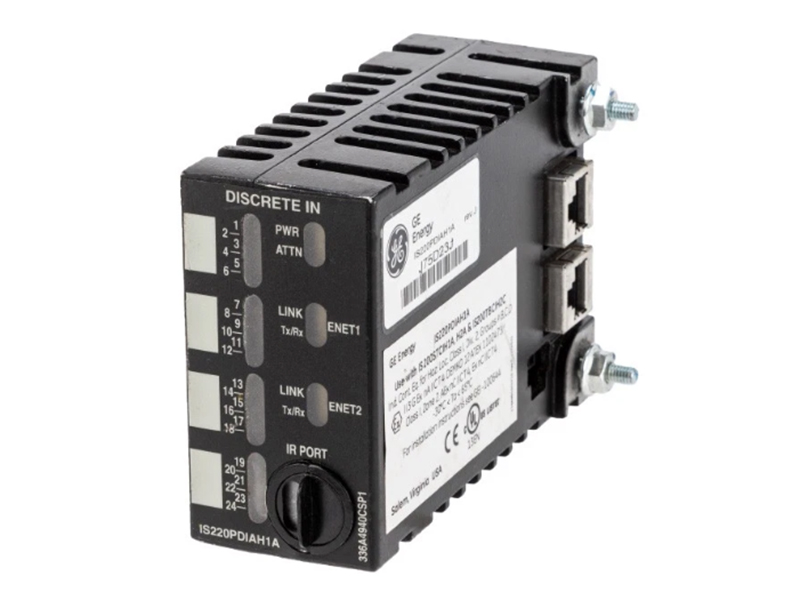
Un singolo punto di guasto in un sistema di controllo della turbina provoca tempi di inattività catastrofici e non pianificati. Quando la produzione si interrompe, le strutture perdono enormi quantità di entrate orarie. L'isolamento dei guasti all'interno delle complesse architetture Triple Modular Redundant (TMR) o simplex rappresenta una sfida enorme per i team di manutenzione. Questa difficoltà si moltiplica quando si ha a che fare con infrastrutture obsolete, componenti obsoleti e con le difficoltà operative legate alla migrazione dei sistemi legacy. Gli operatori degli impianti necessitano di metodi affidabili per identificare i guasti hardware prima che causino un blocco dell'intero sistema.
Questa guida fornisce ai direttori della manutenzione e agli ingegneri di controllo un rigoroso quadro diagnostico. Imparerai come identificare un fallimento Modulo di controllo GE Mark VIe in modo accurato. Copriamo i compromessi tecnici delle strategie di sostituzione, riparazione e approvvigionamento. Seguendo queste procedure è possibile ridurre al minimo i tempi di inattività, verificare la compatibilità delle parti e ripristinare lo stato operativo completo della rete di controllo.
Punti chiave
Il degrado ambientale e lo stress termico sono i principali fattori di guasto hardware nei moduli di controllo, che spesso precedono guasti catastrofici.
L'accurato isolamento dei guasti tramite ToolboxST e la diagnostica fisica dei LED previene sostituzioni inutili e costose dei moduli.
La compatibilità del firmware è il fattore di rischio più critico durante la sostituzione; revisioni non corrispondenti tra il pacchetto I/O e il controller impediranno la sincronizzazione del sistema.
La strategia di approvvigionamento impone tempi di inattività: la pesatura di prodotti OEM nuovi, ricondizionati certificati e di riparazione a livello di componente deve basarsi sulla disponibilità immediata, sui termini di garanzia e sulla conformità SIL (Safety Integrity Level).
Ricerca e verifica avanzate: l'approvvigionamento di componenti legacy richiede una rigorosa verifica del numero di parte (ad esempio, prefissi IS200 e IS215) per evitare hardware contraffatto o incompatibile.
Sommario
Attiva/disattiva
Modulo di controllo GE Mark VIe: struttura e punti deboli
Panoramica della topologia del sistema
L'architettura Mark VIe si basa su una rete di controllo distribuito progettata per la comunicazione deterministica ad alta velocità. I controller principali eseguono il codice dell'applicazione e gestiscono la logica complessiva del processo. Comunicano con i pacchetti I/O distribuiti tramite IONet. IONet è una rete Ethernet deterministica full-duplex che opera a 100 Mbps. Gli switch IONet di livello industriale gestiscono il traffico dati tra i controller e i moduli I/O, garantendo la consegna dei pacchetti entro finestre temporali rigorose. I pacchetti I/O si montano direttamente sulle morsettiere. Le morsettiere si collegano agli strumenti fisici di campo tramite blocchi di cablaggio standard. Comprendere questo specifico flusso di dati è necessario per isolare gli errori di comunicazione dai guasti hardware fisici. Se un controller non riesce a vedere un pacchetto I/O, il guasto potrebbe risiedere nel pacchetto, nello switch, nel cavo o nell'interfaccia di rete del controller.
Pacchetto I/O rispetto alla scheda terminali
È necessario distinguere tra un guasto nell'unità di elaborazione attiva e nell'unità di terminazione passiva. Il pacchetto I/O (spesso indicato con un prefisso IS220) contiene i microprocessori, i convertitori analogico-digitali e le interfacce di rete. È il componente attivo responsabile della digitalizzazione dei segnali di campo e della loro trasmissione su IONet. La morsettiera (come TREG o TBCI) è principalmente passiva. Contiene morsettiere, fusibili, soppressori di sovratensioni e talvolta componenti di filtraggio passivo. Quando un canale specifico si guasta, il guasto solitamente risiede nel pacchetto I/O attivo. Tuttavia, un fusibile bruciato, un varistore deteriorato o una traccia di rame danneggiata sulla morsettiera possono simulare perfettamente un guasto del pacchetto I/O. La sostituzione del pacchetto attivo non riparerà una scheda passiva danneggiata. I tecnici sul campo devono testare la morsettiera in modo indipendente prima di condannare il pacchetto I/O.
Limitazioni di ridondanza
I sistemi di controllo utilizzano configurazioni Simplex, Dual o Triple Modular Redundant (TMR) a seconda della criticità del processo. I sistemi simplex non hanno ridondanza. Un guasto di un singolo modulo provoca un'immediata perdita di controllo per quei punti I/O specifici, portando ad un intervento localizzato o dell'intero processo. Le configurazioni TMR utilizzano tre controller identici e pacchetti I/O ridondanti collegati a morsettiere TMR specializzate. TMR maschera i guasti dei singoli moduli votando i dati. Se un pacchetto fornisce dati irregolari, il meccanismo di voto del software nel controller lo supera utilizzando i dati degli altri due pacchetti. Sebbene la TMR prevenga gli arresti immediati, richiede una rigorosa disciplina di manutenzione. Lasciare un modulo guasto in un sistema TMR riduce quel nodo specifico a uno stato a doppia ridondanza. Un secondo guasto su quel nodo causerà quindi un guasto a cascata e farà scattare la turbina. Gli operatori non possono considerare la TMR come una scusa per ritardare la manutenzione.
Ragioni tipiche dei guasti del modulo Mark VIe
Stress termico e invecchiamento dei componenti
Il calore accelera il degrado dei componenti elettronici più velocemente di qualsiasi altro fattore ambientale. I condensatori elettrolitici all'interno della sezione di alimentazione del pacchetto I/O contengono un elettrolita liquido che evapora nel corso di un ciclo di vita di 10-15 anni. Man mano che l'elettrolita si asciuga, la resistenza in serie equivalente (ESR) aumenta in modo significativo. Ciò provoca ondulazioni di tensione nei circuiti di alimentazione interni da 5 V e 3,3 V. Quando l'ondulazione supera la tolleranza del microprocessore, il modulo si riavvia o si blocca. Anche le giunzioni dei semiconduttori soffrono di cicli termici. L'espansione e la contrazione costanti creano microfessure nei giunti di saldatura BGA (Ball Grid Array) sotto i processori principali. Un raffreddamento inadeguato dell’armadio accelera questo processo di invecchiamento. I guasti HVAC nella sala di controllo o i filtri delle ventole dell'armadio intasati riducono direttamente la durata dell'hardware. Mantenere la temperatura dell'armadio al di sotto dei 35°C prolunga la durata dei moduli in modo esponenziale.
Anomalie dell'alimentatore
La distribuzione dell'alimentazione interna del modulo è altamente sensibile ai disturbi esterni. Picchi di tensione dovuti a fluttuazioni della rete, avviamenti intensivi di motori o fulmini possono bypassare i soppressori di sovratensione esterni e colpire la morsettiera. I guasti a terra nel cablaggio sul campo possono introdurre correnti elevate negli ingressi analogici sensibili, bruciando le barriere di isolamento. Una scarsa qualità dell'alimentazione, inclusa la distorsione armonica sulle linee di alimentazione principali da 125 V CC o 24 V CC, sollecita i convertitori CC-CC interni del Modulo di controllo GE Mark VIe . Nel tempo, queste anomalie degradano gli isolatori ottici e i trasformatori all'interno del pacco. Una volta guastata la barriera di isolamento, il modulo non è più in grado di leggere i segnali di campo in modo accurato e probabilmente genererà allarmi diagnostici persistenti relativi alle tensioni di riferimento.
Contaminazione ambientale
Gli armadi elettrici funzionano in ambienti industriali difficili. La polvere conduttiva proveniente dalla movimentazione del carbone, dalla produzione del cemento o dalla lavorazione dei metalli può oltrepassare i filtri standard dell'armadio e depositarsi sui circuiti stampati esposti. L'elevata umidità provoca la formazione di condensa su queste particelle di polvere. Quando l'umidità si mescola con la polvere conduttiva, crea cortocircuiti tra i pin dei componenti, causando un guasto immediato dell'hardware. I gas corrosivi rappresentano una minaccia ancora più grave. Il solfuro di idrogeno (H2S) nelle raffinerie e negli impianti di trattamento delle acque reflue attacca le tracce di rame esposte e le saldature d'argento, creando baffi di solfuro di rame non conduttivi. I produttori applicano un rivestimento conforme (solitamente acrilico o silicone) per proteggere le schede. Tuttavia, i cicli termici e l'esposizione chimica deteriorano questo rivestimento nel tempo, lasciando l'hardware vulnerabile agli attacchi atmosferici.
Firmware, errori di comunicazione IONet e tempeste di rete
Non tutti i guasti riguardano l'hardware fisico rotto. La perdita di pacchetti di rete può causare la disconnessione intermittente di un modulo. Il degrado dello switch IONet, come una porta guasta o un alimentatore dello switch morente, porta a frame persi ed errori di sincronizzazione tra il controller e il pacchetto I/O. La memoria flash danneggiata all'interno del pacchetto I/O ne impedisce il corretto avvio dopo un ciclo di accensione. Le tempeste di rete si verificano quando un traffico broadcast o multicast eccessivo inonda IONet. Ciò sovraccarica la capacità di elaborazione dell'interfaccia di rete del pacchetto I/O, causando l'interruzione della connessione. Anomalie di sicurezza informatica, come la scansione della rete non autorizzata o configurazioni errate di snooping IGMP sugli switch, possono anche simulare guasti hardware fisici causando il blocco del modulo.
Quadro per la ricerca dei guasti
Utilizzo di ToolboxST per la valutazione degli allarmi
ToolboxST è il software diagnostico principale per il sistema Mark VIe. Quando si verifica un guasto, aprire immediatamente il Visualizzatore allarmi. È necessario distinguere tra un 'Allarme di processo' e un 'Allarme diagnostico'. Un Allarme di processo indica che uno strumento da campo ha superato una soglia programmata, come la temperatura elevata dell'olio lubrificante. Un allarme diagnostico indica un guasto interno all'hardware di controllo stesso. Passare al pacchetto I/O specifico nella scheda Hardware. Fare doppio clic sul modulo per aprire l'editor delle proprietà e visualizzare la scheda Diagnostica. Esaminare i codici di errore esadecimali specifici. ToolboxST specificherà se l'errore si riferisce a uno specifico canale analogico fuori portata, a un guasto dell'alimentatore interno o a una perdita di comunicazione IONet. Non indovinare; lascia che il software ti indichi il sottosistema esatto.
Ispezione fisica e indicatori di stato LED
L'ispezione fisica fornisce indizi immediati sul pavimento dell'impianto. Ogni pacchetto I/O presenta stati LED standard che ne comunicano lo stato attuale. Osservare i LED di alimentazione, funzionamento, errore e stato prima di collegare qualsiasi laptop. Documentare l'esatto comportamento del LED prima di togliere l'alimentazione all'armadio.
Stati diagnostici LED standard
Indicatore LED
Stato
Significato/Azione richiesta
Alimentazione (verde)
Solido
L'alimentazione interna da 5 V/3,3 V è buona. Nessuna azione necessaria.
Alimentazione (verde)
Spento
Nessuna alimentazione dalla morsettiera. Controllare i fusibili e l'alimentazione CC in ingresso.
Corri (verde)
Solido
Il modulo comunica attivamente ed esegue la logica.
Fallito (rosso)
Solido
Grave guasto hardware o errore di avvio. Sostituire il modulo.
Stato (arancione/rosso)
Lampeggiante
Mancata corrispondenza del firmware, stato non configurato o perdita di IONet. Controlla ToolboxST.
Eliminazione delle variabili esterne
I problemi di cablaggio esterno, alimentazione e comunicazione possono assomigliare ai guasti del modulo Mark VIe. Prima di sostituire l'hardware, i tecnici devono verificare la tensione di alimentazione, la continuità del fusibile, il cablaggio sul campo, le connessioni IONet e i segnali dello strumento. La risoluzione sistematica dei problemi aiuta a identificare il guasto effettivo, prevenire sostituzioni inutili del modulo e ridurre i tempi di inattività.
Documentazione sull'analisi delle cause principali (RCA).
L'analisi delle cause principali (RCA) aiuta a identificare i guasti ricorrenti del modulo Mark VIe e a migliorare l'affidabilità del sistema. I team di manutenzione dovrebbero registrare i registri degli allarmi, i dati sulle tendenze di ToolboxST, gli indicatori LED, le condizioni operative e i dettagli di identificazione del modulo. La documentazione completa supporta la risoluzione dei problemi, la pianificazione della manutenzione e la prevenzione dei guasti futuri.
Strategie per sostituire i moduli Mark VIe
Approvvigionamento di nuovi moduli OEM
I moduli OEM Mark VIe forniscono garanzia di qualità supportata dal produttore, copertura in garanzia e specifiche hardware verificate. Tuttavia, la disponibilità della sostituzione e i tempi di consegna possono variare, in particolare per i sistemi legacy. Gli acquirenti devono confermare i numeri di parte, le revisioni hardware, la compatibilità del firmware e i programmi di consegna prima di ordinare.
Approvvigionamento certificato ricondizionato e in eccedenza
I moduli Mark VIe ricondizionati e in eccedenza possono fornire opzioni di sostituzione economicamente vantaggiose per i sistemi di controllo preesistenti. Gli acquirenti devono verificare i numeri di parte esatti, le revisioni dell'hardware, i test funzionali, la gestione sicura delle scariche elettrostatiche e la copertura della garanzia. I fornitori che offrono test di comunicazione IONet documentati e procedure di gestione della qualità possono aiutare a ridurre i rischi di compatibilità e affidabilità.
Riparazione a livello di componente
La riparazione a livello di componente prevede l'invio del modulo guasto a un laboratorio elettronico specializzato. I tecnici risolvono i problemi della scheda fino al livello del microchip, sostituendo condensatori degradati, relè danneggiati e tracce di rame bruciate. Ciò è fattibile per i sistemi non critici o quando si ha a che fare con parti altamente obsolete che non sono disponibili sul mercato in eccedenza. Tuttavia, la riparazione comporta il rischio di guasti ricorrenti. La riparazione di una traccia bruciata non risolve il problema del degrado termico sottostante dei restanti componenti vecchi di 15 anni sulla stessa scheda. I tempi di riparazione possono anche superare i limiti di inattività delle applicazioni di processo critiche, rendendole una scelta sbagliata per il ripristino di emergenza.
Confronto delle strategie di sostituzione
Strategia
Tempi di consegna tipici
Affidabilità e profilo di rischio
Migliore applicazione
Nuovo OEM
Lungo (settimane/mesi)
Massima affidabilità, garanzia completa, potenziale aggiornamento del firmware richiesto.
Aggiornamenti pianificati, progetti di capitale, stoccaggio di nuove strutture.
Ricondizionato certificato
Breve (giorni)
L'elevata affidabilità, se controllata correttamente, corrisponde alle revisioni hardware esistenti.
Guasti di emergenza, manutenzione del sistema legacy, corrispondenza esatta delle revisioni.
Riparazione di componenti
Moderato (settimane)
Rischio di guasto del componente secondario, che dipende dalle competenze del laboratorio.
I/O non critici, parti obsolete estremamente rare, siti con budget limitato.
Confronta le scelte di sostituzione: costo, rischio e utilizzo a lungo termine
Tempi di consegna e costi di inattività
È necessario calcolare il rischio operativo derivante dalla manutenzione di ricambi strategici in loco. Confrontare il costo di mantenimento delle scorte con il costo della perdita di produzione. Se la vostra struttura perde ingenti entrate orarie durante un viaggio della turbina, attendere tre giorni per la spedizione di un pezzo sostitutivo è finanziariamente inaccettabile. Affidarsi all’approvvigionamento just-in-time è troppo rischioso per i nodi di controllo critici. Identifica i moduli più vulnerabili della tua architettura, in particolare i controller principali, gli switch IONet e i moduli di sgancio critici, e immagazzina i ricambi certificati in loco in un ambiente climatizzato.
Sicurezza e conformità (requisiti SIL)
La sostituzione dei moduli nei sistemi classificati SIL (Safety Integrity Level) richiede una rigorosa conformità normativa. I sistemi di sicurezza si basano sulla tolleranza ai guasti hardware certificata e su dati specifici sul tasso di guasto. Non è possibile sostituire un modulo certificato SIL con un modulo di processo standard, anche se sembrano identici e hanno numeri di parte simili. La parte di ricambio deve avere le stesse identiche certificazioni di sicurezza di agenzie come Exida o TÜV. Il mancato mantenimento di questa conformità invalida il vostro caso di sicurezza. Espone la struttura a severe sanzioni normative e a rischi operativi inaccettabili. Verificare sempre la classificazione SIL dell'hardware sostitutivo prima dell'installazione.
Eliminare il dolore dell’obsolescenza e pianificare la migrazione
I sistemi di controllo attraversano fasi prevedibili del ciclo di vita: Attivo, Attivo-Maturo, Fine vita e Obsoleto. Affrontare queste fasi richiede una pianificazione proattiva piuttosto che un rimescolamento reattivo. Un guasto di un singolo modulo dovrebbe innescare un audit dello stato del ciclo di vita dell'intero sistema di controllo. Se hai difficoltà a trovare un sostituto GE Mark VIe Control Module oggi, il problema non farà altro che peggiorare l'anno prossimo man mano che le scorte in eccedenza globale si ridurranno. Utilizzare questo fallimento come catalizzatore per la pianificazione della migrazione a lungo termine. L'aggiornamento in fasi pianificate previene futuri colli di bottiglia nell'approvvigionamento ed elimina lo stress derivante dall'approvvigionamento di parti obsolete durante un'interruzione di emergenza.
Conclusione
Controlla il tuo attuale inventario di ricambi critici e verificane le condizioni fisiche e i codici esatti.
Scarica e archivia i log diagnostici del sistema corrente e i file di configurazione di ToolboxST su una workstation di progettazione sicura.
Consultare uno specialista di sistemi di controllo certificato per valutare qualsiasi hardware che attualmente mostri allarmi diagnostici intermittenti prima che si guasti completamente.
Implementare un programma trimestrale di imaging termico per tutti gli armadi di controllo per rilevare i primi segni di degrado dei componenti.
Domande frequenti
D: È possibile sostituire a caldo un modulo di controllo GE Mark VIe mentre la turbina è in funzione?
R: Sì, ma solo nelle architetture TMR (Triple Modular Redundant). È necessario seguire rigorose procedure di isolamento del software e dell'hardware. La sostituzione a caldo di un modulo in un'architettura Simplex interromperà immediatamente i segnali di controllo e farà scattare la turbina. I sistemi Simplex richiedono uno spegnimento controllato.
D: Cosa indica un LED rosso fisso 'FAIL' sul pacchetto I/O?
R: Un LED FAIL rosso fisso indica un grave errore hardware o un blocco della sequenza di avvio. Significa che il microprocessore locale non può eseguire il proprio firmware. Ciò di solito richiede una sostituzione completa del pacchetto I/O, poiché la logica interna non funziona.
D: Come faccio ad abbinare il firmware su un modulo Mark VIe sostitutivo?
R: È necessario utilizzare ToolboxST. Dopo aver installato fisicamente il modulo, associare il suo nuovo indirizzo MAC all'albero hardware. ToolboxST rileverà la mancata corrispondenza e ti chiederà di scaricare il firmware di base e i parametri di configurazione direttamente nel nuovo pacchetto.
D: Qual è la durata tipica di un modulo di controllo GE Mark VIe?
R: In condizioni ambientali ottimali, questi moduli durano dai 10 ai 15 anni. Tuttavia, le temperature elevate dell'armadio, la scarsa qualità dell'alimentazione e gli ambienti corrosivi possono degradare i condensatori elettrolitici e i rivestimenti conformi, riducendone la durata a meno di 7 anni.
D: Come posso verificare l'autenticità e la compatibilità di un modulo Mark VIe ricondizionato?
R: Controlla i prefissi esatti del numero di parte. Un prefisso IS200 è una scheda nuda, mentre IS215 è un assemblaggio completo. Assicurati che la revisione dell'hardware corrisponda al tuo sistema. Acquista solo da fornitori che forniscono rapporti sui test di carico in tempo reale e gestiscono le parti in ambienti rigorosi a prova di ESD.
D: È meglio riparare o sostituire un modulo Mark VIe guasto?
R: La sostituzione con un'unità rinnovata o nuova certificata è preferibile per i sistemi critici per ridurre al minimo i tempi di inattività. La riparazione è più economica ma richiede settimane e comporta il rischio di guasti ai componenti secondari a causa dell'età complessiva delle parti non sostituite sulla scheda.
D: Come posso eseguire il backup della configurazione prima di sostituire il modulo?
R: Apri ToolboxST e connettiti al controller principale. Eseguire un caricamento completo del sistema per estrarre la configurazione attiva. Salvare questo file in una workstation di progettazione protetta e sottoposta a backup. Ciò garantisce di avere gli esatti parametri di base pronti per l'invio al nuovo modulo.